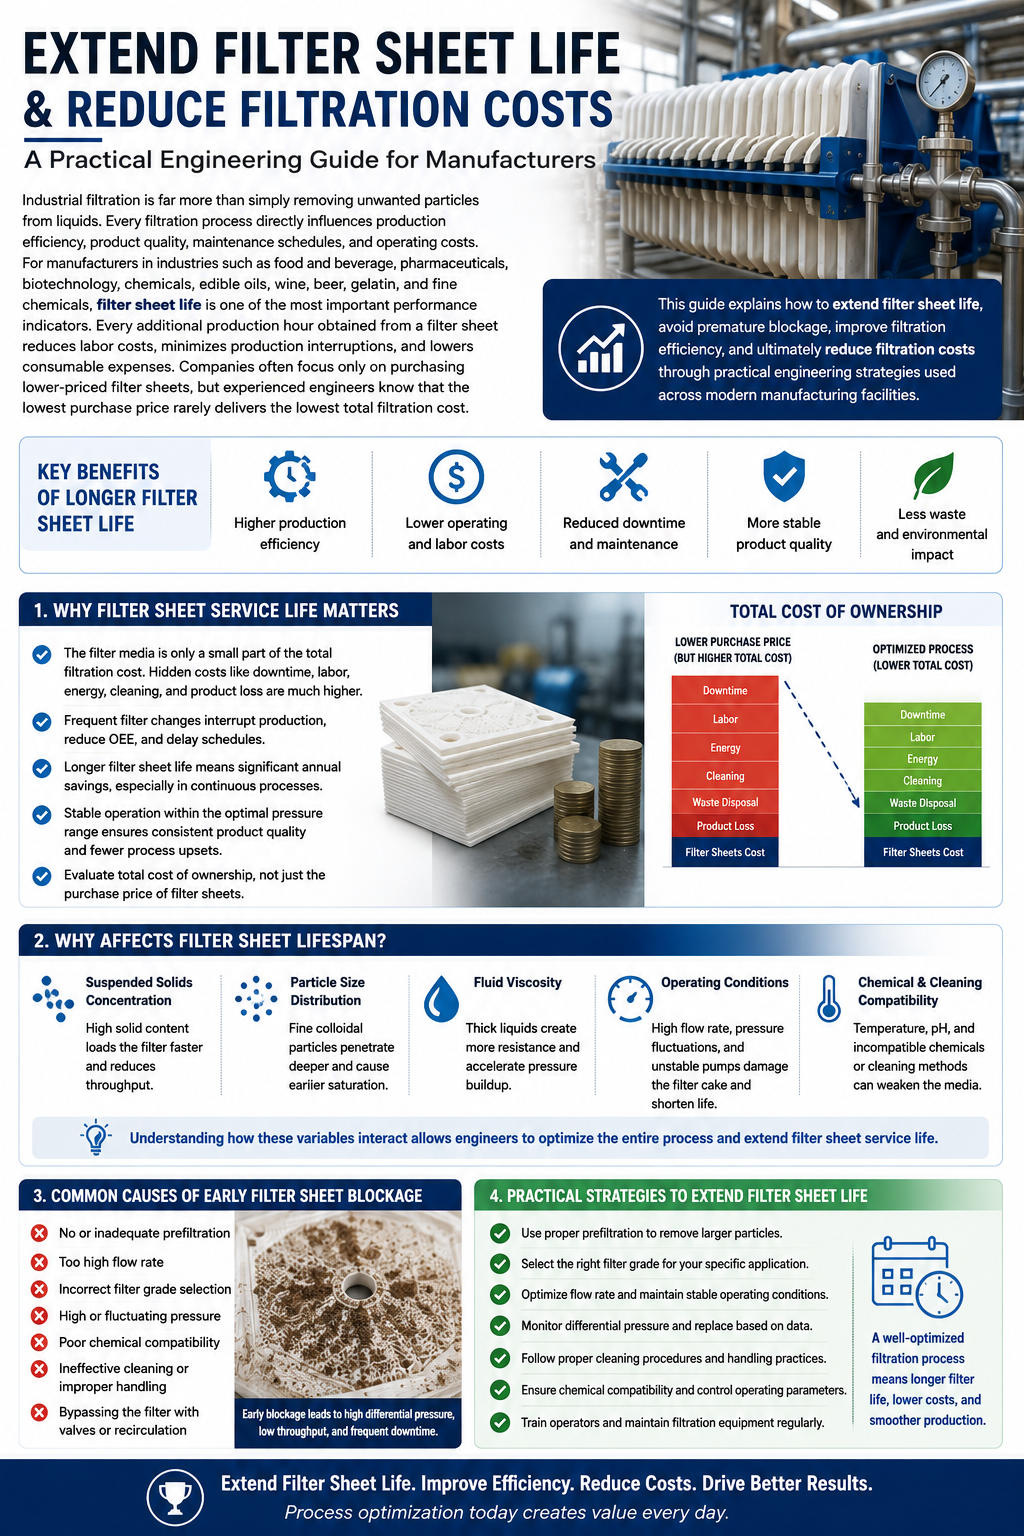
La filtración industrial es mucho más que simplemente eliminar partículas no deseadas de los líquidos. Cada proceso de filtración influye directamente en la eficiencia de la producción, la calidad del producto, los programas de mantenimiento y los costos operativos. Para los fabricantes en industrias como la de alimentos y bebidas, productos farmacéuticos, biotecnología, productos químicos, aceites comestibles, vino, cerveza, gelatina y productos químicos finos,filtrarvida útil de la hojaEs uno de los indicadores de rendimiento más importantes. Cada hora de producción adicional que se obtiene con una lámina filtrante reduce los costos laborales, minimiza las interrupciones en la producción y disminuye los gastos en consumibles. Las empresas suelen centrarse únicamente en comprar láminas filtrantes de menor precio, pero los ingenieros experimentados saben que el precio de compra más bajo rara vez se traduce en el menor costo total de filtración.
Los expertos de la industria recomiendan cada vez más optimizar todo el proceso de filtración en lugar de concentrarse en un solo componente de filtración. Las guías de filtración recientes enfatizan queprefiltración adecuada, control de presión apropiado y selección del correctofiltrarcalificaciónCon frecuencia, generan mayores ahorros que simplemente cambiar a medios filtrantes más económicos. Una etapa de prefiltración bien diseñada puede reducir significativamente la carga de partículas en el filtro final, aumentando el rendimiento y disminuyendo la frecuencia de reemplazo. Monitorear la presión diferencial en lugar de reemplazar los filtros según cronogramas fijos también ayuda a los operadores a equilibrar el consumo de filtros con los costos de energía.
Esta guía explica cómoextenderfiltrarvida útil de la hojaevitar obstrucciones prematuras, mejorar la eficiencia de filtración y, en última instancia,reducir los costos de filtraciónmediante estrategias de ingeniería prácticas utilizadas en las modernas instalaciones de fabricación.
Por quéFiltrarEl servicio de hojas importa
Muchos gerentes de producción evalúan las láminas filtrantes basándose únicamente en el precio de compra, pero el material filtrante en sí suele representar solo una fracción del costo total de filtración. Los costos ocultos, que incluyen el tiempo de inactividad de la producción, la mano de obra para el reemplazo de filtros, la pérdida de producto durante los cambios de formato, los procedimientos de limpieza y el consumo de energía causado por el aumento de la presión diferencial, a menudo superan el costo de las propias láminas filtrantes.
Cuando una lámina filtrante llega al final de su vida útil demasiado pronto, los operadores deben detener la producción, despresurizar el sistema de filtración, reemplazar las láminas, desinfectar el equipo si es necesario y reiniciar el proceso. Estas interrupciones repetidas reducen la eficacia general del equipo (OEE) y pueden retrasar los cronogramas de producción. En industrias donde la producción es continua, incluso un pequeño aumento enVida útil de la hoja de filtroEsto puede traducirse en miles de dólares de ahorro anual.
Las láminas filtrantes de mayor duración también contribuyen a una calidad de producto más estable. Un sistema de filtración que opera dentro de su rango de presión óptimo ofrece una clarificación más consistente, menos fluctuaciones en el caudal y un menor riesgo de fallos inesperados en el proceso. En lugar de medir el rendimiento del filtro solo por la cantidad de láminas consumidas, los fabricantes deberían evaluar elcosto total de propiedadConsiderando mano de obra, energía, tiempo de inactividad de la producción, eliminación de residuos y recuperación de productos. Esta perspectiva más amplia suele revelar que invertir en la optimización de procesos ofrece un retorno mucho mayor que simplemente adquirir consumibles de menor costo.
¿Qué afecta?Filtrar¿Vida útil de la sábana?
La vida útil de una lámina filtrante está determinada por una combinación de condiciones del proceso, más que por una sola variable. Uno de los factores más influyentes es la concentración de sólidos en suspensión que ingresan al sistema de filtración. Los líquidos con alto contenido de partículas saturan el medio filtrante más rápidamente, lo que reduce el caudal antes de que la presión diferencial alcance el punto de reemplazo.
La distribución del tamaño de las partículas es igualmente importante. Las partículas coloidales finas son mucho más difíciles de eliminar que los sólidos suspendidos de mayor tamaño, ya que penetran más profundamente en la matriz del filtro. Cuando predominan las partículas extremadamente finas en la corriente de alimentación, incluso las láminas de filtro de profundidad de alta capacidad pueden saturarse antes de lo previsto. La viscosidad del fluido también desempeña un papel importante. Los líquidos espesos, como las soluciones de gelatina, los jarabes, los zumos concentrados y ciertos productos farmacéuticos, generan mayor resistencia durante la filtración, lo que acelera el aumento de presión a través del medio filtrante.
Las condiciones de funcionamiento determinan ademásfiltrarvida útil de la hojaLos caudales excesivamente altos fuerzan a los contaminantes a penetrar más profundamente en la estructura del filtro, aumentando la presión diferencial. Asimismo, las fluctuaciones de presión causadas por bombas inestables o un funcionamiento incorrecto de las válvulas pueden dañar la torta de filtración que se forma de forma natural durante el proceso. La compatibilidad química, la temperatura de funcionamiento, el pH y los procedimientos de limpieza también afectan la durabilidad del medio filtrante. Comprender cómo interactúan estas variables permite a los ingenieros optimizar todo el proceso en lugar de reemplazar repetidamente las láminas filtrantes sin abordar la causa raíz.
Causas comunes de muerte tempranaFiltrarObstrucción de la lámina
La obstrucción prematura rara vez se debe únicamente a la mala calidad del filtro. En la mayoría de las aplicaciones industriales, un diseño de proceso inadecuado es la causa de la mayoría de las fallas prematuras. Uno de los problemas más comunes es introducir líquidos altamente contaminados directamente en las láminas de filtro fino. Sin eliminar primero las partículas más grandes, el filtro final se sobrecarga rápidamente, reduciendo drásticamente el rendimiento.
Seleccionar el grado de filtro incorrecto es otro error frecuente. Elegir una lámina de filtro extremadamente fina solo porque produce un filtrado más claro suele ser contraproducente. Los índices de retención bajos reducen la capacidad de retención de contaminantes, lo que provoca que los filtros se obstruyan mucho antes. En cambio, el grado de filtración debe coincidir con la distribución real del tamaño de las partículas, en lugar de buscar una clarificación innecesariamente alta.
Operar más allá del rango de presión recomendado también acortafiltrarvida útil de la hojaUna mayor presión no siempre mejora el rendimiento de la filtración. A medida que aumenta la presión diferencial, los contaminantes se compactan más dentro del medio filtrante, lo que restringe aún más el flujo. Las investigaciones sobre filtración industrial demuestran consistentemente que controlar la presión y monitorear las tendencias de la presión diferencial proporciona una mejor indicación del momento de reemplazo del filtro que basarse en horas de funcionamiento fijas.
Otras causas comunes incluyen una limpieza inadecuada del sistema, la entrada de aire, cambios bruscos de presión, una instalación deficiente del filtro y una calidad inconsistente de la materia prima. Cada problema puede parecer menor individualmente, pero en conjunto aumentan significativamente los costos de filtración a lo largo del año.
Cómo la prefiltración prolonga la vida útil de las hojas de filtro
Uno de los métodos más efectivos paraextenderfiltrarvida útil de la hojaSe incorpora una etapa de prefiltración adecuada. En lugar de obligar a la lámina filtrante final a capturar todas las partículas, un prefiltro elimina los contaminantes de mayor tamaño antes de que lleguen al filtro de pulido. Este enfoque por etapas distribuye la carga de contaminantes entre varias capas de filtración, lo que permite que cada filtro funcione dentro de su rango óptimo.
Los sistemas de filtración industrial modernos suelen utilizar filtros de profundidad gruesos, filtros de cartucho, filtros de bolsa o filtros de sedimentos antes de las láminas de clarificación fina. El prefiltro ideal depende de la distribución del tamaño de las partículas, la concentración de contaminantes y la claridad deseada del producto. Las directrices del sector indican que un prefiltro correctamente seleccionado suele aumentar el rendimiento total y, al mismo tiempo, reducir el coste total de filtración, ya que el filtro final, más caro, requiere un reemplazo menos frecuente.
La filtración multietapa también mejora la estabilidad del proceso. En lugar de experimentar picos de presión repentinos causados por la obstrucción rápida del filtro, la carga de contaminantes se vuelve más gradual. Los operarios obtienen ciclos de producción más largos, menos interrupciones y programas de mantenimiento más predecibles. En muchas aplicaciones de alimentos, bebidas y productos farmacéuticos, la prefiltración se amortiza rápidamente gracias a la reducción del consumo de filtros, una mayor productividad y una mejor consistencia del producto.
Seleccionar la opción correctaFiltrarGrado de lámina
Elegir el grado correcto de la hoja de filtro es uno de los factores más pasados por alto para maximizarVida útil de la hoja de filtroMuchos usuarios asumen que una lámina filtrante más fina ofrece automáticamente un mejor rendimiento. Si bien una mayor retención de partículas puede producir filtrados más claros, también reduce la capacidad de retención de suciedad. Esto significa que el filtro se llena mucho más rápido, lo que conlleva un aumento de la presión diferencial, ciclos de producción más cortos y una mayor frecuencia de reemplazo. En lugar de seleccionar el medio filtrante más fino disponible, los fabricantes deberían adaptar el grado del filtro al perfil de contaminación real del líquido.
Una estrategia de filtración adecuada comienza por comprender las características del fluido del proceso. Preguntas como "¿Cuál es el tamaño promedio de partícula?", "¿Cuántos sólidos en suspensión hay?" y "¿Se requiere reducción microbiana?" ayudan a determinar la lámina filtrante más apropiada. Las pruebas de filtración en laboratorio son particularmente valiosas porque permiten a los ingenieros comparar diferentes grados antes de implementarlas en la producción a gran escala. Las pruebas suelen revelar que un grado ligeramente más grueso puede lograr la claridad del producto requerida al procesar volúmenes de líquido significativamente mayores antes de que sea necesario reemplazarlo.
Las láminas filtrantes de profundidad están disponibles en una amplia gama de índices de retención y capacidades de retención de contaminantes. Las de granulometría gruesa están diseñadas para eliminar partículas grandes y proteger los equipos posteriores. Las de granulometría media proporcionan una clarificación eficiente para bebidas, aceites comestibles, soluciones de gelatina y muchos productos químicos. Las de granulometría fina están destinadas a partículas pequeñas, células de levadura y aplicaciones de pulido donde la apariencia del producto es fundamental. Las de granulometría esterilizante se utilizan cuando la reducción microbiana es esencial, especialmente en la fabricación de productos farmacéuticos y biotecnológicos.
Otro error común es intentar resolver todos los problemas de filtración con una sola hoja de filtro. La filtración en varias etapas generalmente ofrece mejores resultados. Por ejemplo:
| Solicitud | Estrategia de filtración recomendada | Beneficio esperado |
| Zumo de frutas | Hoja gruesa → Hoja fina | Mayor vida útil del filtro y mejor claridad. |
| Vino | Hoja mediana → Hoja de pulido fino | Menor neblina con mayor rendimiento |
| Aceite comestible | Prefiltro → Hoja de aclaración | Menor costo operativo |
| Gelatina | Aclaración gruesa → Pulido fino | Menos obstrucciones y mejor rendimiento |
| líquidos farmacéuticos | Prefiltro → Filtro estéril | Mayor vida útil del filtro estéril |
Seleccionar el grado adecuado de la lámina filtrante también reduce la pérdida de producto. Cada cambio de filtro deja líquido residual atrapado en el paquete filtrante. Si los filtros se reemplazan el doble de veces de lo necesario, la pérdida acumulada de producto puede ser significativa, especialmente al filtrar ingredientes farmacéuticos de alto valor, productos químicos especializados o bebidas premium. Por lo tanto, optimizar el grado del filtro mejora tanto la eficiencia de la filtración como la rentabilidad de la producción.
Presión de funcionamiento óptima para una vida útil máxima
La presión de funcionamiento tiene una influencia directa enfiltrarvida útil de la hojaSin embargo, muchas instalaciones creen erróneamente que aumentar la presión incrementará automáticamente la velocidad de filtración. En realidad, la filtración se comporta de manera muy diferente. Durante la etapa inicial, el aumento de presión puede incrementar temporalmente el caudal. No obstante, a medida que los contaminantes se acumulan en la matriz del filtro, la presión excesiva comprime la torta de filtración, haciéndola más densa y dificultando el paso del líquido. Finalmente, el caudal disminuye, incluso aunque la presión de la bomba siga aumentando.
La mayoría de los fabricantes de equipos de filtración industrial recomiendan operar dentro del rango de presión especificado para las láminas filtrantes y el sistema de carcasa. En lugar de buscar la presión máxima, los operadores deben procurar una presión diferencial estable durante todo el ciclo de producción. Las condiciones de operación estables evitan la entrada repentina de partículas y minimizan la tensión mecánica sobre el medio filtrante.
Varias buenas prácticas pueden mejorar significativamente el rendimiento de la filtración:
- Inicie la filtración a un caudal moderado en lugar de utilizar la bomba a su máxima capacidad.
- Evite picos de presión repentinos durante el arranque y el apagado.
- Supervise la presión diferencial de forma continua en lugar de basarse únicamente en el tiempo de funcionamiento transcurrido.
- Sustituya las láminas filtrantes cuando la presión diferencial alcance el límite recomendado por el fabricante, en lugar de esperar a que se produzca una obstrucción total.
- Asegúrese de que las bombas tengan el tamaño adecuado para evitar pulsaciones excesivas.
El monitoreo de la presión también proporciona información diagnóstica valiosa. Un aumento rápido de la presión diferencial suele indicar un exceso de sólidos en suspensión en la corriente de alimentación o una prefiltración inadecuada. Un perfil de presión estable sugiere que el proceso de filtración está bien equilibrado. Al analizar las tendencias de presión en múltiples lotes de producción, los ingenieros pueden identificar mejoras en el proceso que de manera consistenteextenderfiltrarvida útil de la hojaal tiempo que se reduce el consumo de energía.
La temperatura también debe tenerse en cuenta junto con la presión. Generalmente, las temperaturas más altas reducen la viscosidad del líquido, lo que facilita su paso a través del filtro. Sin embargo, las temperaturas excesivas pueden afectar la resistencia mecánica de ciertos materiales filtrantes o alterar la calidad del producto. Mantener tanto la temperatura como la presión dentro de los rangos operativos recomendados proporciona el equilibrio más fiable entre productividad y vida útil del filtro.
Limpieza, supervisión y mantenimiento preventivo
Si bien la mayoría de las láminas de filtro de profundidad son desechables y no están diseñadas para una limpieza repetida, el mantenimiento adecuado del sistema de filtración circundante es esencial para maximizar su vida útil. Las carcasas de filtro sucias, las placas de distribución obstruidas, los sellos dañados y la contaminación residual que queda dentro de la prensa de filtro pueden reducir la eficiencia de filtración incluso antes de instalar un nuevo juego de láminas de filtro.
La inspección rutinaria debe comenzar antes de cada ciclo de producción. Los operarios deben verificar que las placas filtrantes estén limpias, alineadas uniformemente y libres de rayones o deformaciones. Una compresión desigual en el conjunto de filtros puede crear canales de derivación que permiten que los contaminantes rodeen el medio filtrante en lugar de atravesarlo. Esto no solo reduce la calidad del producto, sino que también genera una carga desigual, lo que provoca que algunas placas filtrantes se obstruyan mucho antes que otras.
El monitoreo de los datos de producción es igualmente importante. Las instalaciones que registran parámetros de filtración —como el caudal, la presión de entrada, la presión de salida, la presión diferencial, el volumen procesado, el tiempo de operación y las características del producto— pueden identificar tendencias a largo plazo imposibles de detectar mediante observaciones ocasionales. Los sistemas de monitoreo digital ahora permiten a los fabricantes predecir los intervalos de reemplazo de filtros en función del rendimiento real del proceso, en lugar de utilizar programas de mantenimiento fijos.
El mantenimiento preventivo debe incluir:
- Inspección periódica de bombas y válvulas.
- Calibración de manómetros y sensores.
- Limpieza de las carcasas de los filtros después de cada lote de producción.
- Sustitución de juntas y componentes de sellado desgastados.
- Verificar la correcta instalación de las láminas filtrantes.
- Duración del filtro de registro para cada campaña de producción.
La capacitación del personal es otro factor crucial. Incluso las láminas filtrantes de la más alta calidad no pueden compensar una instalación incorrecta o procedimientos operativos erróneos. Capacitar al personal para que reconozca comportamientos de presión anormales, reducciones inusuales del flujo o señales de un ajuste incorrecto del filtro ayuda a prevenir costosas interrupciones en la producción.
Muchos fabricantes líderes han adoptado estrategias de mantenimiento predictivo que combinan datos de sensores con registros históricos de producción. En lugar de esperar a que los filtros fallen inesperadamente, los equipos de mantenimiento programan los reemplazos durante las paradas de producción planificadas. Este enfoque minimiza el tiempo de inactividad, mejora la planificación de recursos y contribuye significativamente a la reducción de los costos generales de filtración.
Es fundamental almacenar correctamente las láminas filtrantes sin usar. Deben conservarse en su embalaje original, protegidas de la humedad, la luz solar directa, el polvo y los olores fuertes. La exposición a condiciones ambientales adversas puede alterar las propiedades físicas de las láminas filtrantes de celulosa antes de su instalación, reduciendo su eficacia una vez en funcionamiento.
Al combinar un mantenimiento adecuado, una monitorización continua, condiciones de funcionamiento optimizadas y la selección correcta de filtros, los fabricantes pueden reducir drásticamente sus costes.reducir los costos de filtraciónal tiempo que se consiguen ciclos de producción más largos y una calidad de producto más uniforme.
Conclusión
Crecientefiltrarvida útil de la hojaNo se trata simplemente de adquirir medios filtrantes de mayor calidad, sino de optimizar todo el proceso de filtración. Cada etapa, desde la preparación de la materia prima y la prefiltración hasta la selección del grado del filtro, el control de la presión y el mantenimiento preventivo, contribuye al rendimiento general de la filtración. Las empresas que se centran únicamente en el precio del filtro suelen pasar por alto los gastos mucho mayores asociados con el tiempo de inactividad, la mano de obra, el consumo de energía y la pérdida de producto.
Los fabricantes más exitosos tratan la filtración como un sistema en lugar de un componente individual. Al seleccionar el adecuadofiltrarvida útil de la hojaSi se implementa una estrategia eficaz, se lleva a cabo una prefiltración efectiva, se opera dentro de los rangos de presión recomendados y se monitorea continuamente el rendimiento del proceso, las empresas pueden lograr un crecimiento significativo.prolongar la vida útil de la hoja de filtromanteniendo una calidad de producto constante.
En definitiva, reducir los costes de filtración implica tomar decisiones operativas más inteligentes, más que simplemente ahorrar en consumibles. Un sistema de filtración bien optimizado ofrece mayor productividad, ciclos de producción más largos, menos interrupciones y un menor coste total de propiedad; beneficios que mejoran directamente la rentabilidad en las operaciones de fabricación de alimentos, bebidas, productos farmacéuticos, químicos e industriales.
Preguntas frecuentes
- ¿Cómo puedo extenderlo?filtrar¿Duración de la hoja sin cambiar los materiales del filtro?
A menudo, se puede prolongar la vida útil de las láminas filtrantes mejorando la prefiltración, reduciendo los sólidos en suspensión antes de la filtración final, manteniendo una presión de funcionamiento estable y evitando caudales excesivos.
- ¿Cuál es la razón más común por la que las hojas de filtro se obstruyen prematuramente?
La causa más común es introducir líquidos con altas concentraciones de sólidos en suspensión directamente en las láminas de filtro fino sin una prefiltración adecuada.
- ¿Una mayor presión mejora el rendimiento de la filtración?
No necesariamente. Una presión excesiva puede comprimir la torta de filtración, reducir el caudal y acortar la vida útil de la lámina filtrante. Una presión diferencial estable suele ofrecer un mejor rendimiento a largo plazo.
- ¿Cómo elijo el grado correcto de la hoja de filtro?
El grado ideal depende de la distribución del tamaño de partícula, la claridad requerida, la viscosidad del producto y los objetivos del proceso. Las pruebas de filtración en laboratorio son el método más fiable para seleccionar el grado adecuado.
- ¿Puede el mantenimiento preventivo reducir los costos de filtración?
Sí. La inspección periódica de los equipos, el control de la presión, la correcta instalación de los filtros y la limpieza del sistema de filtración ayudan a maximizar la vida útil de las láminas filtrantes, minimizar el tiempo de inactividad y reducir los costes operativos generales.
Fecha de publicación: 24 de julio de 2026